玻璃仪器制造全解析:从高硼硅玻管到实验室量器的完整工艺链
玻璃仪器制造是一个看似传统、实则对工艺精度要求极高的细分制造领域。从一支简单的试管到一套复杂的回流装置,从药用玻璃管到容量瓶、滴定管,每一件产品背后都涉及玻管拉制、热加工成型、退火处理、刻度标定等多道工序。对于采购方而言,了解玻璃仪器制造的基本流程与关键控制点,有助于更准确地评估供应商能力、判断产品质量,并在定制需求沟通中减少反复。本文围绕玻璃仪器制造的核心环节展开,结合高硼硅玻璃管、玻璃量器生产、实验室玻璃仪器定制等实际场景,梳理出一条相对完整的认知线索。
玻璃仪器制造的起点:玻管拉制与原料选择
玻璃仪器制造的第一道关口不在成型车间,而在玻管的生产环节。以实验室玻璃仪器为例,绝大多数产品以玻璃管为坯料,通过二次热加工制成。坯管的质量直接决定了后续成型的成品率与最终产品的理化性能。
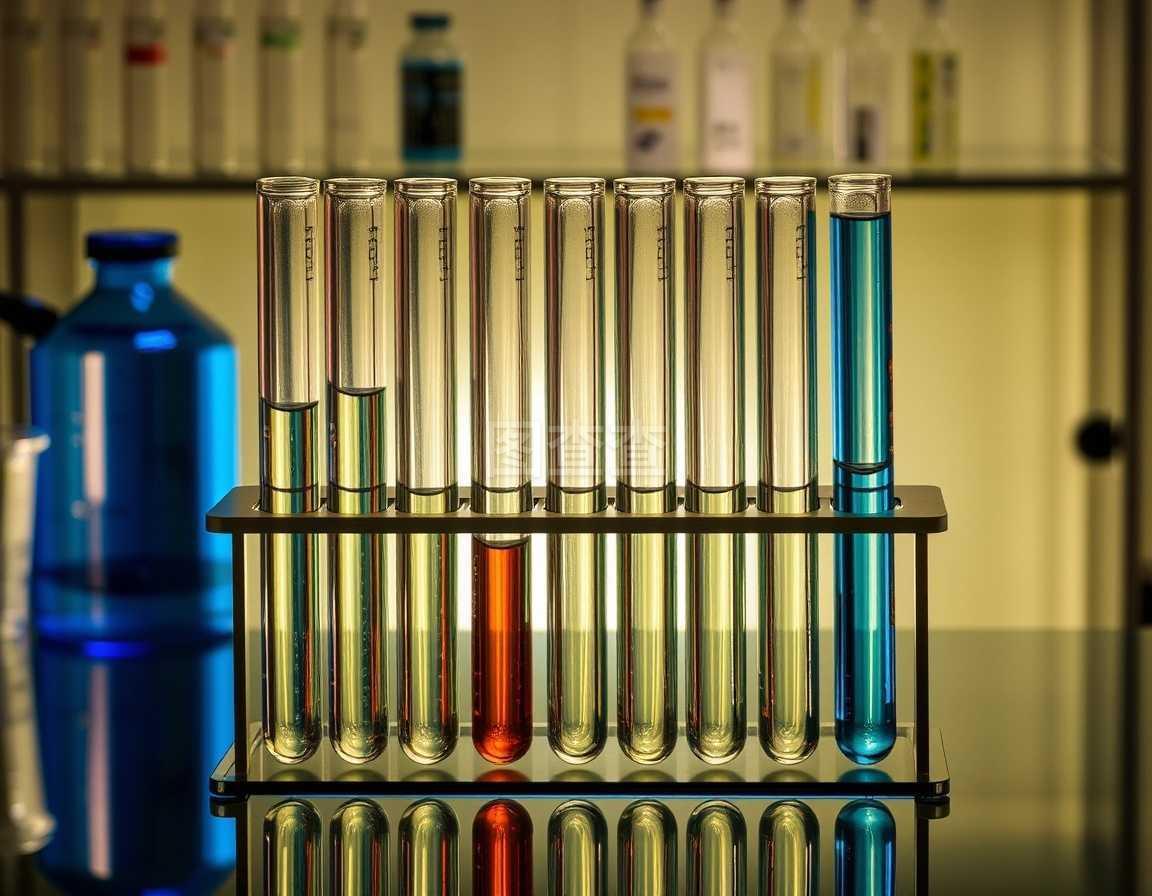
目前实验室玻璃仪器制造中使用最广泛的是高硼硅玻璃管,其二氧化硅含量通常在80%以上,硼含量约12%—13%,具备较低的热膨胀系数(约3.3×10⁻⁶/K),能够承受较大的温差变化,耐化学腐蚀性能也明显优于普通钠钙玻璃。对于需要加热、灼烧或接触强酸强碱的实验场景,高硼硅玻璃管几乎是标配坯料。
玻管拉制环节需要控制的参数包括外径与壁厚的均匀性、椭圆度、内壁洁净度以及气泡和条纹等外观缺陷。壁厚偏差过大的玻管在热加工时受热不均,容易产生内应力,进而导致成品在后续使用中开裂。因此,正规玻璃仪器厂家在坯管入库前通常会进行抽检,对外径、壁厚、长度及外观进行记录,部分药用玻璃管还需符合相应的药用包装材料标准。
- 高硼硅玻璃管:耐温差、耐腐蚀,适用于烧器、量器及复杂实验装置
- 中性硼硅玻璃管:常用于药用玻璃管及对化学稳定性要求较高的场合
- 钠钙玻璃管:成本较低,多用于对外观和耐热要求不高的普通制品
热加工成型:玻璃管加工的核心工艺
玻璃管加工是玻璃仪器制造中技术含量最集中的部分。常见的加工方式包括切割、烧口、拉颈、封底、扩口、弯管、磨口以及多部件焊接等。不同产品对应的工艺组合差异很大,例如烧杯以切割、烧口和刻度为主,而冷凝管则涉及内外管同轴装配、侧管焊接等更复杂的操作。
热加工过程中,火焰温度、加热时间与退火节奏是三个关键变量。局部加热过快或冷却过急都会在玻璃内部留下残余应力,这种应力在短期内可能并不显现,但在产品经历反复加热或清洗时可能引发炸裂。因此,玻璃仪器制造中的退火工序不可省略,尤其是壁厚较大或结构不对称的产品,需要在退火炉中按设定曲线缓慢降温。
磨口加工同样值得关注。标准磨口需要与对应的磨塞实现良好配合,锥度、圆度与表面粗糙度都会影响密封效果。制造过程中通常使用金刚砂磨具进行研磨,并通过配合检验控制互换性。对于需要定制玻璃仪器的客户,磨口规格、接口尺寸应在图纸阶段明确,避免成型后返工。
玻璃量器生产:精度控制与刻度标定
玻璃量器生产是玻璃仪器制造中对精度要求最高的分支之一。容量瓶、滴定管、移液管、量筒、量杯等产品,其标称容量与实际容量之间的偏差必须控制在标准允许范围内。以常见的A级容量瓶为例,容量允差通常只有标称容量的千分之一到千分之二量级,这对成型工艺和刻度标定都提出了较高要求。
量器生产的关键在于“定型后标定”。玻璃在成型和退火过程中会发生微小收缩,因此刻度位置不能简单按理论计算确定,而需要在恒温环境下用衡量法逐支或按批次标定。标定过程中,水温、环境温度、读数视线等因素都会影响结果,正规玻璃量器生产企业通常会建立恒温室并定期校准天平与温度计。
刻度工艺本身也分为印刷、蚀刻和喷涂等方式。印刷刻度成本较低,适合批量产品;蚀刻刻度附着牢固、耐擦拭,在实验室玻璃仪器中应用较广。无论采用哪种方式,刻线宽度、间距均匀性和数字清晰度都直接影响使用体验,也是采购方验货时可以直观检查的项目。
质量检测与常见验收要点
玻璃仪器制造的质量检测贯穿原料、半成品与成品三个阶段。原料阶段关注玻管的几何尺寸与外观缺陷;半成品阶段关注成型尺寸与应力状况;成品阶段则侧重容量精度、耐热性能、化学稳定性和外观。
采购方在验收时,可以从以下几个维度入手:
- 外观检查:观察是否有气泡、条纹、结石、明显划痕或成型变形
- 尺寸核对:测量口径、高度、壁厚是否符合图纸或标准要求
- 配合检验:磨口与磨塞的配合是否顺畅、密封是否可靠
- 容量校验:对量器类产品按标准方法进行容量偏差抽检
- 耐热测试:对烧器类产品进行温差试验,观察是否出现裂纹
- 标识与包装:产品标识、刻度清晰度及运输包装的防护是否到位
需要说明的是,玻璃制品存在一定比例的天然缺陷,完全零缺陷在规模化生产中并不现实。合理的做法是在合同中约定可接受的质量水平与抽检方案,而不是简单以“无气泡、无划痕”作为唯一标准。
玻璃仪器定制:从图纸到成品的沟通要点
玻璃仪器定制是制造能力与工程配合能力的综合体现。非标装置、特殊接口、异形结构往往没有现成模具可循,需要厂家根据图纸或使用需求进行工艺设计。对于定制需求,沟通阶段建议明确以下信息:
- 使用场景:接触的介质、工作温度、是否需要承受正压或负压
- 材质要求:高硼硅玻璃管或其他玻璃牌号,是否需要药用玻璃管
- 尺寸与公差:关键部位的外径、壁厚、长度及接口规格
- 接口形式:标准磨口编号、螺纹、法兰或其他连接方式
- 数量与交期:单件试制与批量生产的工艺安排差异较大
江苏地区玻璃仪器制造配套较为集中,从玻管供应到成型加工、刻度印刷、包装物流形成了相对完整的链条,这为定制类订单的快速响应提供了条件。不过,定制产品的周期通常仍取决于结构复杂度和是否需要开制工装,采购方在项目排期时应预留合理的试制与确认时间。
结语
玻璃仪器制造并非简单的“吹玻璃”,而是一条从高硼硅玻璃管拉制、玻璃管加工、热成型退火到量器标定与质量检测的完整工艺链。理解这条链条上的关键控制点,有助于采购方在选择玻璃仪器厂家时提出更具体的问题,也能在定制玻璃仪器过程中减少因信息不对称带来的反复。对于实验室玻璃仪器这类对精度和可靠性有明确要求的产品,工艺细节往往比价格标签更能说明问题。